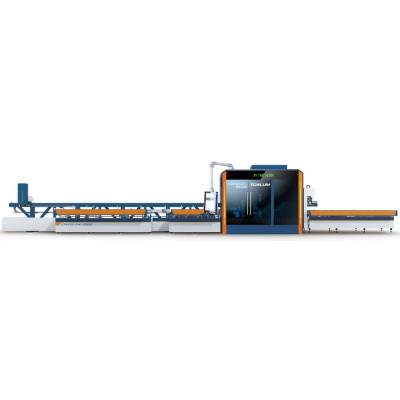


TIANCHEN X-280. Комбинированный Пильно-обрабатывающий лазерный центр по алюминию. Окна, двери, порталы, фасады
TIANCHEN X-280. Комбинированный Пильно-обрабатывающий лазерный центр по алюминию. Окна, двери, порталы, фасады
Доставка по всей России - транспортной компанией.

TIANCHEN X-280. Комбинированный Пильно-обрабатывающий лазерный центр по алюминию. Окна, двери, порталы, фасады
Характеристики
☆ Центр состоит из трех основных зон: зоны загрузки, зоны обработки и зоны разгрузки.
☆ Зона обработки включает в себя два независимых блока: блок сверления и фрезерования и блок
распиловки.
☆ Имеет усиленные стойки для распиловки и фрезерования.
☆ Возможность распиловки и фрезерования рам для преобразования формы.
☆ Возможность распиловки и фрезерования сверхшироких профилей.
☆ Подходит для сверления и фрезерования отверстий и пазов с четырех сторон алюминиевых оконных
дверных навесных профилей и позволяет выполнять эффективную распиловку.
☆Высокоэффективная непрерывная обработка углов и глубин сопряжения торцов профилей с помощью
комбинированной обработки композитов.
☆ Установка для обработки алюминиевых профилей может эффективно и непрерывно выполнять
комбинированную обработку алюминиевых профилей под углом 45°, 90° и 135°. Он также может
выполнять распиловку под любым углом в диапазоне от 45° до 135°
☆ Сверлильно-фрезерный блок расположен со стороны подачи, а мощные фрезерные шпиндели
расположены сверху, снизу, спереди и сзади профиля. Спереди установлена лазерная маркировочная
головка, а сзади - лазерная режущая головка.
☆ Четыре мощных фрезерных шпинделя оснащены сервоприводами X, Y, Z; сервопривод по оси X
обеспечивает большую проходимость фрезерования, позволяя выполнять синхронизированную
обработку четырехсторонних отверстий, пазов, фрезерование и резку пильным диском.
☆ В дополнение к сервоприводным осям X, Y и Z, электрический шпиндель, установленный спереди,
оснащен отдельной четвертой поворотной сервоприводной осью, которая отвечает требованиям
автоматической обработки с возможностью обхода таких угловых элементов, как скрытые дренажные
отверстия, отверстия для балансировки давления воздуха и дренажные щели.
☆ Набор пильных полотен установлен как на верхней, так и на нижней сторонах головки станка, что
позволяет выполнять торцевую резку профиля, а также обработку нижних торцевых соединений. Такая
конструкция особенно подходит для обработки наклонных соединений ригелей.
☆ На верхней стороне установлены два электрических шпинделя. Один из шпинделей может
поворачиваться под углом и может быть оснащен дренажной фрезой с Т-образным пазом, что позволяет
обрабатывать наклонные дренажные пазы на профилях транца.
☆ Фрезерный блок сверления и фрезерования расположен параллельно лазеру, в том же положении по оси
X, что упрощает выбор между лазерной обработкой или обработкой фрезой.
☆ Фреза и режущая лазерная головка, расположенные в направлении задней позиционирующей
поверхности, обеспечивают горизонтальную обработку (0°) и наклон на 10° (или 15°), а также
позволяют автоматически избежать таких элементов обработки, как наклонные отверстия для штифтов.
☆ На рабочем столе имеется фиксированная задняя установочная поверхность, которая используется для
зажима и позиционирования профилей во время резки и обработки, что обеспечивает максимальную
точность распиловки и обработки профиля.
☆ Рабочий стол имеет функцию горизонтального перемещения, которая используется для взаимодействия
с головкой пильного станка для завершения выгрузки головки материала, хвостовика материала и
потери материала, обеспечивая плавную выгрузку материалов.Кроме того, можно избежать сметания
материала во время обратного процесса распиловки, тем самым продлевая срок службы пильного
полотна.
☆ Горизонтальное перемещение рабочего стола в сочетании с пильной головкой станка позволяет
завершить процесс распиловки материала для защиты углов вентилятора.
☆ Рабочий стол оснащен устройством для подачи воздуха, которое используется для очистки и
охлаждения нижней поверхности профиля, одновременно повышая точность позиционирования.
☆ Подающий станок имеет очень узкую функцию правки материала, которая позволяет осуществлять
плоскую подачу и резку стоя тонких и высоких материалов или профилей, которые не могут быть
стабильно поданы
☆ Сверлильно-фрезерный агрегат имеет компактную конструкцию, что позволяет обрабатывать с
минимальным выступом профиля.
☆ Между сверлильно-фрезерным агрегатом и механизмом подачи оставлен канал для обслуживания,
облегчающий замену инструмента и техническое обслуживание.
☆ Интегрированная конструкция, оснащенная централизованным пылесосом и устройством для удаления
стружки, позволяет максимально избежать попадания алюминиевой стружки и насадок для материала,
обеспечивает разделение материалов и улучшает чистоту на производственной площадке.
☆ Сконфигурируйте устройство автоматической печати и вставки штрих-кодов (QR-кодов) для
обеспечения функции автоматической вставки штрих-кодов для профилей и создания цифровой
заводской системы E-Work.
☆ Все движущиеся части оснащены высокоточными линейными направляющими, которые работают
плавно и обеспечивают точность обработки.
☆ Манипулятор подачи оснащен сервоприводом для автоматического управления осями X, Y и Z и может автоматически зажиматься в соответствии с сечением профиля. Для обеспечения точности подачи используется высокоточная зубчатая рейка.
☆ Благодаря прямому подключению пильного диска к двигателю резка получается плавной, а точность
обработки высокой. Использование сервопривода для выполнения функции распиловки позволяет
выполнять функции быстрой перемотки вперед, обработки вперед и быстрой перемотки назад, повышая
эффективность обработки.
☆ Высокоточная система ЧПУ обеспечивает стабильную работу станка.
☆ Сервопривод манипулятора с подачей на выходе обеспечивает быструю подачу и быстрое
позиционирование, а также автоматическую подачу материала длиной не менее 200 мм.
☆ Линейная направляющая пара и шариковый винт, оснащенные автоматической системой смазки, могут
повысить точность хода и срок службы.
☆ Установлена камера с высоким разрешением и ЖК-дисплеем, обеспечивающими интуитивно понятный просмотр состояния процесса распиловки в режиме реального времени.
☆ Центр укомплектован специальным воздушным компрессором для лазерной резки, что обеспечивает точность резки.
☆ Оснащен специальным охладителем воды, что обеспечивает хорошую работу лазерной системы